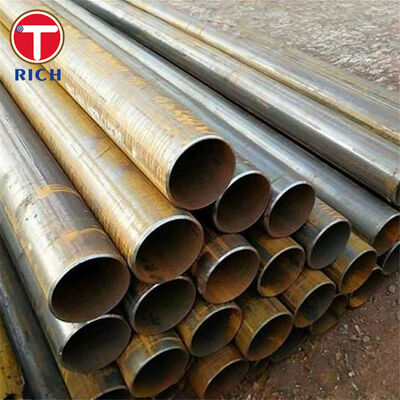
| ขั้นต่ำ: | 1ตัน |
| ราคา: | 800-1000 USD/Ton |
| การบรรจุแบบมาตรฐาน: | ในการรวมกลุ่มหรือในกล่องไม้ |
| ระยะเวลาการจัดส่ง: | 20-30 วันสำหรับผลิตภัณฑ์ |
| วิธีการจ่ายเงิน: | L/C, D/A, D/P, T/T |
| ความสามารถในการจัดหา: | 60,000 ตัน / ตันต่อปี |
![]()
ท่อเหล็กเชื่อมด้วยไฟฟ้าแบบต้านทานและเชื่อมด้วยเหนี่ยวนำ BS 6323-5 เป็นท่อเหล็กคาร์บอนสำหรับงานเครื่องจักรกล ผลิตจากแถบเหล็กด้วยการเชื่อมด้วยไฟฟ้าแบบต้านทานอย่างต่อเนื่อง หรือการเชื่อมด้วยเหนี่ยวนำความถี่สูง มาตรฐานนี้ได้รับการพัฒนาขึ้นสำหรับการใช้งานในยานยนต์ งานเครื่องจักรกล และวิศวกรรมทั่วไป ที่ต้องการการควบคุมเส้นผ่านศูนย์กลางภายนอก ความหนาผนัง คุณภาพการเชื่อม คุณสมบัติทางกล และประสิทธิภาพการขึ้นรูป
BS 6323-5:1982 ครอบคลุมเกรด ERW1, ERW2, ERW3, ERW4 และ ERW5 ที่มีระดับความแข็งแรงเพิ่มขึ้นตามลำดับ ท่อสามารถจัดส่งในสภาพที่เชื่อมแล้ว, อบอ่อน, หรืออบคืนตัว ตามกระบวนการผลิตและคุณสมบัติทางกลขั้นสุดท้ายที่ต้องการ
BS 6323-5:1982 เป็นมาตรฐานอังกฤษที่ถูกยกเลิกแล้ว ถูกยกเลิกเมื่อวันที่ 24 มิถุนายน 2003 และถูกแทนที่โดยหลักๆ คือ BS EN 10305-3, BS EN 10305-5 และ BS EN 10296-1 สำหรับชิ้นส่วนยานยนต์ที่ต้องเปลี่ยนหรือชิ้นส่วนเก่า BS 6323-5 ยังคงสามารถระบุได้หากแบบเดิม, ข้อกำหนดของลูกค้า, หรือรายการวัสดุที่อนุมัติระบุไว้
| รายการ | ข้อกำหนด |
|---|---|
| ผลิตภัณฑ์ | ท่อเหล็กเชื่อมด้วยไฟฟ้าแบบต้านทาน / ท่อเหล็กเชื่อมด้วยเหนี่ยวนำ |
| วัสดุ | เหล็กคาร์บอน |
| มาตรฐาน | BS 6323-5:1982 |
| เกรด | ERW1, ERW2, ERW3, ERW4, ERW5 |
| กระบวนการผลิต | การเชื่อมด้วยไฟฟ้าแบบต้านทานหรือการเชื่อมด้วยเหนี่ยวนำจากแถบเหล็ก |
| เส้นผ่านศูนย์กลางภายนอกทั่วไป | 6-350 มม. |
| ความหนาผนังทั่วไป | 1-30 มม. |
| ความยาว | 1-12 ม., ปรับแต่งได้ |
| หน้าตัด | ส่วนใหญ่เป็นทรงกลม; รูปทรงพิเศษขึ้นอยู่กับการตกลงในการผลิต |
| ความคลาดเคลื่อนของความหนาผนัง | T ≤ 3 มม.: ±10%; T > 3 มม.: ±8%, ไม่รวมบริเวณรอยเชื่อมหากมี |
| ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอก | ขึ้นอยู่กับเส้นผ่านศูนย์กลางและสภาพการจัดส่ง; เช่น เส้นผ่านศูนย์กลางภายนอกไม่เกิน 20 มม.: ±0.12 มม. ในสภาพ KM |
| ความตรง | สำหรับเส้นผ่านศูนย์กลางภายนอก >16 มม.: สูงสุด 2 มม. ต่อเมตร; ความเบี่ยงเบนทั้งหมดปกติไม่เกิน 0.2% ของความยาวท่อ |
| สภาพพื้นผิว | ผิวสำเร็จจากโรงงาน, เคลือบน้ำมันเล็กน้อย, ดอง/เคลือบน้ำมัน, หรือการเคลือบป้องกันอื่น ๆ ที่ตกลงกัน |
| การอบชุบด้วยความร้อน | เชื่อมแล้ว, อบอ่อน, หรืออบคืนตัว ตามสภาพการจัดส่งที่ระบุ |
| สภาพปลายท่อ | ปลายตัดเรียบ; มีปลายที่ลบคมให้เลือก |
| การตรวจสอบ | การตรวจสอบขนาด, การทดสอบแรงดึง และการทดสอบทางเทคโนโลยีที่เกี่ยวข้อง |
| เอกสารการตรวจสอบ | EN 10204 3.1 มีให้เมื่อระบุในขั้นตอนการสั่งซื้อ |
| เส้นผ่านศูนย์กลางภายนอก | ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอก |
|---|---|
| ≤20 มม. | ±0.12 มม. |
| >20-30 มม. | ±0.15 มม. |
| >30-50 มม. | ±0.20 มม. |
| >50-70 มม. | ±0.25 มม. |
| >70-90 มม. | ±0.30 มม. |
| >90-110 มม. | ±0.35 มม. |
| >110-130 มม. | ±0.45 มม. |
| >130-150 มม. | ±0.55 มม. |
| >150-170 มม. | ±0.65 มม. |
| >170 มม. | ±0.75% ของเส้นผ่านศูนย์กลางภายนอก |
เกรด ERW ทั้งห้าเกรดให้ช่วงคุณสมบัติทางกลที่จัดระบบไว้ ในสภาพอบคืนตัว ความแข็งแรงครากขั้นต่ำมีตั้งแต่ประมาณ 155 MPa สำหรับ ERW1 ถึง 340 MPa สำหรับ ERW5 ทำให้สามารถเลือกวัสดุได้ตามภาระการขึ้นรูป ความแข็งแรงโครงสร้าง และการออกแบบชิ้นส่วน
ท่อที่เชื่อมแล้วให้ความแข็งแรงสูงขึ้นซึ่งเกิดจากกระบวนการขึ้นรูปท่อ ในขณะที่การอบอ่อนหรือการอบคืนตัวจะลดความเค้นตกค้างจากการขึ้นรูปและปรับปรุงความเหนียว ความแตกต่างนี้มีความสำคัญเมื่อท่อจะผ่านการดัด, การขึ้นรูปปลาย, การรีด, การแบน, การเชื่อม หรือการบัดกรีในภายหลัง
ขอบแถบจะถูกเชื่อมต่อกันอย่างต่อเนื่องด้วยความร้อนแบบต้านทานหรือเหนี่ยวนำโดยไม่มีโลหะเติมแบบดั้งเดิม การควบคุมการเตรียมขอบแถบ, พลังงานการเชื่อม, แรงกด และการกำจัดครีบเชื่อมที่ถูกต้อง จะให้รอยต่อตามยาวที่ต่อเนื่องซึ่งเหมาะสำหรับการผลิตทางกล
สำหรับชิ้นส่วนยานยนต์และชิ้นส่วนเครื่องจักรกลที่ผลิต ความแข็งแรงแรงดึงตามชื่อเพียงอย่างเดียวไม่เพียงพอ ท่ออาจเป็นไปตามข้อกำหนดทางเคมี แต่ก็ยังล้มเหลวระหว่างการดัดหากคุณภาพรอยเชื่อมหรือการป้อนความร้อนไม่สม่ำเสมอ
ดังนั้น การผลิตจึงสามารถควบคุมได้ผ่านการเตรียมขอบแถบ, การตรวจสอบกระแสเชื่อม, การควบคุมครีบเชื่อม, การตรวจสอบขนาด และการทดสอบการแบนหรือการขึ้นรูปที่เป็นตัวแทน สำหรับชิ้นส่วนที่เกี่ยวข้องกับการเสียรูปอย่างรุนแรง รัศมีการดัดที่ต้องการและการดำเนินการขึ้นรูปในภายหลังควรจัดส่งก่อนการผลิต เพื่อให้สามารถเลือกระดับและสภาพการจัดส่งที่เหมาะสมได้
การอบชุบด้วยความร้อนสามารถเปลี่ยนแปลงเส้นผ่านศูนย์กลางท่อ, ความกลม, ความตรง และคุณสมบัติทางกลได้ สิ่งนี้มีความสำคัญอย่างยิ่งสำหรับผู้ซื้อที่ทำการกลึงท่อหรือสอดเข้าไปในชุดประกอบที่มีความคลาดเคลื่อนที่แม่นยำ
ดังนั้น ควรระบุขนาดควบคู่ไปกับสภาพการจัดส่งที่ต้องการ ท่อ KM ที่เชื่อมแล้วสามารถให้ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางภายนอกที่แคบกว่า ในขณะที่ท่อที่อบชุบด้วยความร้อน GKM/GZF หรือ NKM/NZF จะถูกประเมินโดยใช้ชั้นความคลาดเคลื่อนที่ใช้กับสภาพหลังการอบชุบด้วยความร้อนขั้นสุดท้าย การตรวจสอบเส้นผ่านศูนย์กลางภายนอกขั้นสุดท้าย, ความหนาผนัง, ความตรง และความยาว จะดำเนินการหลังจากการประมวลผลด้วยความร้อนที่ระบุ แทนที่จะอาศัยเพียงมิติการก่อนการประมวลผลเท่านั้น
BS 6323-5:1982 ถูกยกเลิกแล้ว แต่แบบยานยนต์และเครื่องจักรกลที่จัดตั้งขึ้นจำนวนมากยังคงอ้างอิงถึงเกรด ERW1-ERW5
สำหรับคำสั่งซื้อเดิม ข้อกำหนดวัสดุควรยังคงสามารถตรวจสอบย้อนกลับไปยัง BS 6323-5 ได้เมื่อจำเป็นตามสัญญา สำหรับการออกแบบใหม่ ควรประเมิน BS EN 10305-3, BS EN 10305-5 หรือ BS EN 10296-1 ขึ้นอยู่กับรูปทรงท่อ, ความแม่นยำของขนาด, สภาพการจัดส่ง และการใช้งานที่ตั้งใจไว้ การแทนที่เกรดไม่ควรอาศัยเพียงความแข็งแรงแรงดึงเท่านั้น แต่ควรตรวจสอบองค์ประกอบทางเคมี, ความแข็งแรงคราก, การยืดตัว, ความคลาดเคลื่อน, การอบชุบด้วยความร้อน และข้อกำหนดการทดสอบด้วย
| ระบบมาตรฐาน | มาตรฐานที่เกี่ยวข้อง | ขอบเขต |
|---|---|---|
| BS | BS 6323-5 | ท่อเหล็กเชื่อมด้วยไฟฟ้าแบบต้านทานและเชื่อมด้วยเหนี่ยวนำสำหรับยานยนต์, งานเครื่องจักรกล และวิศวกรรมทั่วไป |
| EN | EN 10305-3 | ท่อเหล็กกลมรีดเย็นแบบเชื่อมสำหรับงานวิศวกรรมที่มีความแม่นยำ |
| EN | EN 10305-5 | ท่อเหล็กสี่เหลี่ยมและสี่เหลี่ยมผืนผ้าแบบเชื่อมและรีดเย็นสำหรับงานวิศวกรรมที่มีความแม่นยำ |
| EN | EN 10296-1 | ท่อเหล็กกลมแบบเชื่อมสำหรับงานวิศวกรรมเครื่องจักรกลและงานวิศวกรรมทั่วไป |
| ASTM | ASTM A513 | ท่อเหล็กกลไกคาร์บอนและโลหะผสมที่เชื่อมด้วยไฟฟ้า |
| JIS | JIS G3445 | ท่อเหล็กคาร์บอนสำหรับโครงสร้างเครื่องจักร |
| GB | GB/T 6728 | ส่วนโครงสร้างกลวงขึ้นรูปเย็น; ใช้เมื่อสามารถใช้กับส่วนโครงสร้างแบบเชื่อมได้ |
| GOST | GOST 10704 / GOST 10705 | ท่อเหล็กเชื่อมตามยาว; ข้อกำหนดขนาดและเทคนิค |
การใช้งานเฉพาะคือส่วนรองรับแบบท่อที่ใช้ในโครงที่นั่งรถยนต์
ส่วนประกอบนี้ต้องการเส้นผ่านศูนย์กลางภายนอกที่ควบคุมได้สำหรับการวางตำแหน่งอุปกรณ์จับยึดและชิ้นส่วนที่ประกบ, การยืดตัวเพียงพอสำหรับการดัดและการขึ้นรูปปลาย, ความสมบูรณ์ของรอยเชื่อมที่ทำซ้ำได้ระหว่างการเสียรูป, และความแข็งแรงแรงดึงและครากเพียงพอที่จะทนต่อภาระการใช้งาน
เกรด BS 6323-5 ที่มีความแข็งแรงต่ำและปานกลาง เช่น ERW1, ERW2 หรือ ERW3 อาจถูกเลือกขึ้นอยู่กับการออกแบบโครงสร้างที่นั่ง, เส้นผ่านศูนย์กลางท่อ, ความหนาผนัง, รัศมีการดัด และความแข็งแรงหลังการขึ้นรูปที่ต้องการ สภาพการจัดส่งแบบอบอ่อนหรืออบคืนตัวสามารถพิจารณาได้เมื่อต้องการการขึ้นรูปที่รุนแรง
| เกรด | C สูงสุด % | Si สูงสุด % | Mn สูงสุด % | P สูงสุด % | S สูงสุด % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | — | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | — | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| เกรด | ความแข็งแรงครากขั้นต่ำ Re, MPa | ความแข็งแรงแรงดึงขั้นต่ำ Rm, MPa | การยืดตัวขั้นต่ำ A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
เพื่อเปรียบเทียบ สภาพเชื่อมแล้ว KM ให้ระดับคุณสมบัติทางกลที่แตกต่างกันเนื่องจากกระบวนการขึ้นรูปและการเชื่อม
| เกรด | ความแข็งแรงครากขั้นต่ำ KM, MPa | ความแข็งแรงแรงดึงขั้นต่ำ KM, MPa | การยืดตัวขั้นต่ำ D/t ≤20, % | การยืดตัวขั้นต่ำ D/t >20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: ผู้ผลิต, สามารถทำการค้าได้เช่นกัน
A: โดยทั่วไปแล้ว หากสินค้ามีในสต็อกจะใช้เวลา 10-15 วัน หรือหากสินค้าไม่มีในสต็อกจะใช้เวลา 30-40 วัน ขึ้นอยู่กับปริมาณ
A: ใช่, เราสามารถเสนอตัวอย่างให้ฟรี แต่ต้องชำระค่าขนส่ง
A: การชำระเงิน=2000 USD, ชำระล่วงหน้า 30% T/T, ชำระส่วนที่เหลือก่อนจัดส่ง
หากท่านมีคำถามอื่น ๆ โปรดอย่าลังเลที่จะติดต่อฉัน